Nieten
Nietverbindungen einsetzen: Verfahren, Werkstoffe und Normen für die Praxis
Blindniete, Vollniete und Stanzniete im Vergleich: Werkstoffe von Aluminium bis Edelstahl, Normen wie DIN 7337 und Kosten pro Stück für die Praxis.
Das Wichtigste auf einen Blick
- Vollniete übertragen hohe Querkräfte und verlangen Zugang von beiden Seiten, Blindniete erschließen einseitig zugängliche Konstruktionen.
- Aluminium, Stahl und Edelstahl decken die meisten Aufgaben ab, die Paarung der Fügepartner entscheidet über Festigkeit und Korrosionsschutz.
- DIN 7337 beschreibt Blindniete mit Dorn, DIN EN ISO 14588 regelt die Begriffe für diese Verbindungselemente.
Wie eine Nietverbindung Kraft überträgt
Ein Niet ist ein Verbindungselement aus verformbarem Werkstoff. Beim Fügen wird der Schaft durch eine Bohrung gesteckt und so gestaucht, dass am Ende ein zweiter Kopf entsteht. Der vorgeformte Kopf heißt Setzkopf, der neu gebildete Kopf Schließkopf.
Scherung trägt, Zug versagt
Kraft in Blechebene
- Beanspruchung
- Scherung
- Lastaufnahme
- hoch
- Wirkung
- Niet trägt viel
Kraft senkrecht zur Ebene
- Beanspruchung
- Zug am Kopf
- Lastaufnahme
- gering
- Wirkung
- Verbindung wird schwach
Beim Setzen zieht das Werkzeug die Bauteile zusammen. Der Schaft weitet sich und füllt die Bohrung aus. Querkräfte wandern über Lochleibung in das Blech und über Scherung durch den Nietquerschnitt.
Anders als eine Schraube erzeugt ein Niet kaum Vorspannung. Die Verbindung hält durch Formschluss, nicht durch Anpressdruck. Kräfte quer zur Nietachse nimmt sie gut auf, Zugkräfte in Achsrichtung nur begrenzt.
Die Verformung bleibt bestehen. Lösen lässt sich ein Niet nur durch Abtragen des Schließkopfs. Bei Reparaturen wird der alte Niet ausgetrieben oder ausgebohrt und durch einen größeren Durchmesser ersetzt.
Wer die Lastpfade kennt, wählt die Nietart gezielt. Blechdicken, Zugänglichkeit, Schwingbeanspruchung und Umgebungsmedien reichen für die Vorauswahl meist aus.
Entscheidend ist die Lastrichtung. Liegt die Kraft in der Blechebene, arbeitet der Niet in Scherung und trägt viel. Wirkt sie senkrecht dazu, entsteht Zug am Kopf, und die Verbindung wird schnell schwach.
Vollniete, Blindniete und Stanzniete im Vergleich
Die drei Gruppen unterscheiden sich vor allem im Zugang zum Bauteil und im eingesetzten Werkzeug.
Vollniet, Blindniet, Stanzniet
Vollniet
- Zugang
- beidseitig
- Vorbohren
- erforderlich
- Werkstoffe
- Alu, Stahl, Edelstahl, Kupfer
- Anwendung
- Behälter, Stahlbau
Blindniet
- Zugang
- einseitig
- Vorbohren
- erforderlich
- Werkstoffe
- Alu, Stahl, Edelstahl
- Anwendung
- Gehäuse, Profile
Stanzniet
- Zugang
- einseitig
- Vorbohren
- nicht erforderlich
- Werkstoffe
- Alu, Stahl
- Anwendung
- Karosserie, Blechmischbau
Vollniet
- Zugang
- beidseitig
- Vorbohren
- erforderlich
- Werkstoffe
- Aluminium, Stahl, Edelstahl, Kupfer
- Typische Anwendung
- Behälter, Stahlbau, Leichtbau
Blindniet
- Zugang
- einseitig
- Vorbohren
- erforderlich
- Werkstoffe
- Aluminium, Stahl, Edelstahl
- Typische Anwendung
- Gehäuse, Profile, Reparatur
Stanzniet
- Zugang
- einseitig
- Vorbohren
- nicht erforderlich
- Werkstoffe
- Aluminium, Stahl
- Typische Anwendung
- Karosserie, Blechmischbau
Typische Scherkräfte liegen bei einem Blindniet mit 4 mm Nenndurchmesser je nach Werkstoff und Dorn im Bereich von etwa 1,5 bis 2,5 kN; ein Vollniet gleichen Durchmessers erreicht höhere Werte.
Der Vollniet besteht aus massivem Rundmaterial. Übliche Kopfformen sind Halbrund, Flachrund und Senkkopf. Den Schließkopf formt ein Hammer, ein Niethammer oder eine Presse.
Vollniete erreichen die höchste Scherfestigkeit der drei Gruppen. Sie vertragen Schwingungen und Temperaturschwankungen. Nachteil sind der zweiseitige Zugang, der Lärm und der hohe Handarbeitsanteil.
Die Blindniete besteht aus Hülse und Dorn. Ein Setzgerät zieht den Dorn, dessen Kopf das freie Hülsenende staucht. An einer Sollbruchstelle reißt der Dorn ab und bleibt in der Hülse, wo er einen Teil der Last mitträgt.
Der Vorteil liegt im einseitigen Zugang. Geschlossene Hohlprofile, Wartungsklappen und Reparaturen lassen sich schnell und gleichmäßig schließen. Die gesetzte Verbindung ist mit einem Blick zu prüfen.
Der Stanzniet kommt ohne Bohrung aus. Ein Halbhohlniet wird mit hoher Kraft in das Blechpaket gepresst, durchstanzt die obere Lage und spreizt sich in der unteren. Späne und Wärme entstehen dabei nicht.
Stanznieten dominiert im Karosseriebau, wo Aluminium und Stahl gemischt werden. Das Verfahren braucht eine Zange oder eine stationäre Anlage mit definierter Kraft.
Werkstoffe für Niet und Bauteil
Aluminiumniete sind leicht und korrosionsbeständig. Weiche Sorten wie EN AW-1050 verformen sich gut, magnesiumhaltige Sorten wie EN AW-5019 und EN AW-5056 bringen mehr Festigkeit.
Stahlniete, meist verzinkt, decken höhere Festigkeiten ab. In Stahlkonstruktionen passen sie zum Bauteilwerkstoff und vermeiden eine Potentialdifferenz zwischen Niet und Blech.
Edelstahlniete der Sorten A2 und A4 sind für Außenbereiche, Lebensmitteltechnik und Chemie üblich. Die Sorte A4 enthält Molybdän und widersteht chloridhaltigen Medien besser als A2.
Kupferniete finden sich in der Elektrotechnik, weil Kupfer gut leitet und sich weich verformen lässt. Für Aluminiumbauteile sind sie keine gute Wahl, weil die Potentialdifferenz groß ist.
Gemischt wird es kritisch. Eine Edelstahlniete in einem Aluminiumblech bildet mit dem Blech ein galvanisches Element. Bei Feuchtigkeit wird das Aluminium zur Anode und kann an der Kontaktstelle angegriffen werden.
| Nietwerkstoff | Bauteilwerkstoff | Bewertung | Hinweis |
|---|---|---|---|
| Aluminium | Aluminium | geeignet | gleiche Werkstoffgruppe |
| Aluminium | Stahl | kritisch | galvanisches Element bei Feuchtigkeit |
| Stahl | Stahl | geeignet | verzinkt oder beschichtet |
| Stahl | Aluminium | kritisch | Kontaktstelle trennen |
| Edelstahl A2/A4 | Edelstahl | geeignet | Außenbereich und Chemie |
| Edelstahl A2/A4 | Aluminium | kritisch | Dichtscheibe oder Klebstoff |
| Kupfer | Kupfer | geeignet | Elektrotechnik |
| Kupfer | Aluminium | kritisch | große Potentialdifferenz |
Gegenmaßnahmen sind eine Dichtscheibe, eine Klebstoffschicht als Trennung oder die Wahl gleicher Werkstoffgruppen. Auch der Dorn zählt: Ein Stahldorn in einer Aluminiumhülse ist eine zweite Kontaktstelle im Inneren.
Beschichtungen verlängern die Lebensdauer. Verzinkte Stahlniete, gleitmittelbeschichtete Dorne und Dichtringe unter dem Setzkopf halten Feuchtigkeit von der Kontaktstelle fern.
Normen für Nietverbindungen: DIN 7337 und DIN EN ISO 14588
Die zentrale Produktnorm für Blindniete ist DIN 7337. Sie beschreibt Blindniete mit Dorn und legt Abmessungen sowie Ausführungen fest. Wer nach dieser Norm bestellt, nennt Nenndurchmesser, Kopfform und Dornart eindeutig.
DIN EN ISO 14588 sammelt Begriffe und Definitionen für Blindniete. Die Norm schafft die gemeinsame Sprache für Hülse, Dorn, Klemmbereich und Schließkopf. Konstruktion, Einkauf und Hersteller verstehen darunter dasselbe.
Beide Normen ersetzen keine Auslegung. Sie sagen, was ein Niet ist und welche Maße er hat, nicht welche Last er im konkreten Bauteil trägt. Wie eine DIN-Norm aufgebaut ist und wann sie gilt, erklärt DIN selbst.
Für tragende Verbindungen kommen Werkstoff- und Prüfnormen hinzu. Sie regeln Zugfestigkeit, Scherfestigkeit und Korrosionsbeständigkeit der eingesetzten Niete.
Wer den Volltext braucht, kann DIN-Normen kostenpflichtig beziehen. In der Fertigungszeichnung reicht oft die Angabe von Norm, Nenndurchmesser und Werkstoff.
Wie Normen entstehen und wann sie gelten
DIN-Normen sind zunächst Empfehlungen; verbindlich werden sie über Verträge, behördliche Vorschriften und die Pflicht, den anerkannten Stand der Technik einzuhalten. Wie Normen und Standards entstehen, beschreibt DIN auf seinen Übersichtsseiten. Erarbeitet werden die Regeln in Ausschüssen, in denen Hersteller, Anwender, Prüfinstitute und Behörden zusammenarbeiten; Die Normenausschüsse bei DIN bündeln diese Arbeit auch für die Fügetechnik.
Konstruktive Regeln für die Nietanordnung
Niete brauchen Abstand zum Bauteilrand. Als Faustregel gilt ein Randabstand von mindestens zwei Nenndurchmessern, gemessen von der Nietmitte zur Blechkante.
Der Abstand zwischen zwei Nieten sollte mindestens drei Nenndurchmesser betragen. Sonst überlagern sich die Spannungsfelder, und das Blech reißt zwischen den Bohrungen.
Die Bohrung sitzt geringfügig über dem Nenndurchmesser, damit der Niet ohne Gewalt eingeführt werden kann. Zu viel Spiel kostet Tragfähigkeit, zu wenig Spiel kostet Montagezeit.
Dünne Bleche brauchen einen kleinen Durchmesser, dicke Pakete einen großen. Als Orientierung gilt, dass die Gesamtdicke des Pakets den dreifachen Nenndurchmesser nicht überschreiten sollte.
Bei langen Reihen wird die Teilung vom Rand zur Mitte hin größer gewählt. So verteilt sich die Last gleichmäßiger auf alle Niete einer Naht.
Auslegung in fünf Schritten
Auslegung in fünf Schritten
- Beanspruchung klärenQuerkraft, Zug, Schwingung
- Nietart und Werkstoffpaarung festlegen
- Bohrung und Klemmbereich wählen
- Setzwerkzeug bestimmen
- Erstmuster prüfen, Serie überwachen
- Beanspruchung klärenWirkt die Last in der Blechebene als Scherung oder senkrecht dazu als Zug?
- Nietart und Werkstoff wählenZugang, Umgebung und Fügepartner geben die Richtung vor.
- Erforderliche Nietanzahl aus Scher- und Lochleibungskraft abschätzen; Herstellerdaten oder Versuche liefern die Werte.
- Anordnung festlegenRand- und Teilungsmaße nach den konstruktiven Regeln prüfen.
- Erstmuster prüfen, Ergebnisse dokumentieren und die Serie stichprobenartig überwachen.
Setzwerkzeuge und Ablauf beim Setzen
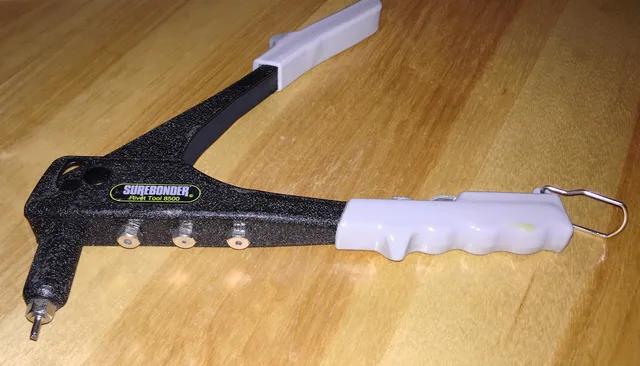
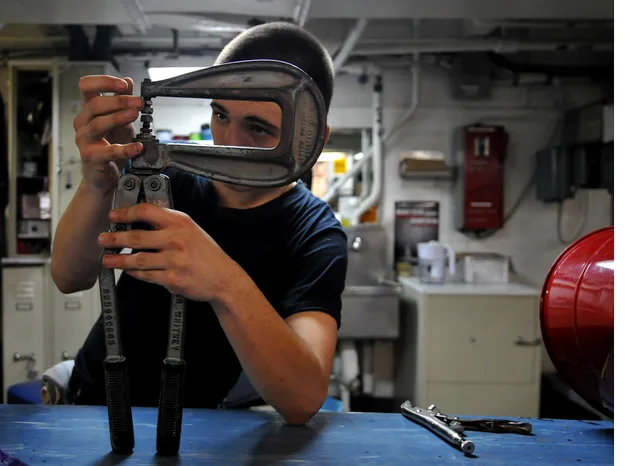
Handnietzangen reichen für wenige Verbindungen und kleine Durchmesser. Sie arbeiten mit Muskelkraft und liefern keine gleichbleibende Setzkraft.
Akkunietgeräte und Druckluftnietgeräte setzen schneller und gleichmäßiger. Sie haben auswechselbare Mundstücke und einen Auffangbehälter für abgerissene Dorne.
Stationäre Setzautomaten führen den Niet zu, setzen ihn und überwachen die Weg-Kraft-Kurve. Für Serien mit hoher Taktzeit sind sie die wirtschaftlichste Lösung.
Beim Setzen zählt die Reihenfolge. Zuerst werden die Bleche ausgerichtet und mit Spannzwingen fixiert, dann wird von der Mitte nach außen genietet. So verzieht sich das Paket nicht.
Mundstücke verschleißen und müssen nach Vorgabe des Herstellers getauscht werden. Ein verschlissenes Mundstück setzt den Niet schräg und beschädigt den Schließkopf.
Druckluftgeräte erzeugen Lärm, Handgeräte übertragen Vibrationen auf Hand und Arm. Wie Normung im Arbeitsschutz wirkt, beschreibt die DGUV, dazu kommen Gehörschutz und Pausenregelung.
Wann Nieten, wann Schrauben, wann Schweißen
Eine Schraube bringt hohe Vorspannung auf und lässt sich wieder lösen. Sie braucht aber Muttern, Gewinde oder Einpresshülsen und damit Zugang von beiden Seiten.
Schweißen erzeugt eine stoffschlüssige Verbindung mit hoher Steifigkeit. Es verändert das Gefüge, verlangt geschultes Personal und ist im Mischbau aus Aluminium und Stahl kaum einsetzbar.
Kleben verteilt Lasten über die ganze Fläche und dichtet gleichzeitig. Es braucht saubere Oberflächen, Aushärtezeit und eine Fixierung bis zur vollen Festigkeit.
Der Niet liegt dazwischen: schnell, ohne Wärme, ohne Gewinde. Er ist die wirtschaftliche Wahl bei dünnen Blechen, großen Stückzahlen und schwer zugänglichen Stellen.
In der Praxis werden Verfahren oft kombiniert. Kleben und Nieten ergänzen sich, weil der Klebstoff dichtet und die Niete das Bauteil bis zur Aushärtung hält.
Kosten und Wirtschaftlichkeit
Blindniete kosten je nach Werkstoff, Durchmesser, Kopfform und Abnahmemenge etwa 0,05 bis 0,20 Euro pro Stück, netto. Die Tabelle ordnet die Nietarten innerhalb dieser Spanne ein.
Kosten je Niet und Serie
- 0,05–0,20 € | Preis je Blindniet netto
- 0,09 € | Aluminiumniet mit Stahldorn
- 1.080 € | Materialkosten für 12.000 Stück netto
- 2.400 € | Edelstahlvariante für 12.000 Stück netto
| Nietart | Typische Einordnung netto je Stück | Bestimmende Faktoren |
|---|---|---|
| Blindniet Aluminium | unteres Drittel der Spanne 0,05 bis 0,20 Euro | Werkstoff, Dorn, Kopfform, Abnahmemenge |
| Blindniet Stahl | mittleres Drittel der Spanne | verzinkter Stahl, Dorn, Menge |
| Blindniet Edelstahl | oberes Drittel der Spanne | Sorte A2 oder A4, Dorn, kleine Mengen |
| Vollniet | Materialpreis niedrig, Arbeitszeit dominiert | beidseitiger Zugang, Kopfform, Werkstoff |
| Stanzniet | kein separater Stückpreis | Anlage, Stückzahl, Mischbauweise |
Zum Materialpreis kommen Werkzeugkosten, Rüstzeit, Personal und Ausschuss. Ein Handgerät ist günstig, aber langsam; Druckluft- und Akkugeräte setzen schneller und gleichmäßiger, kosten aber mehr.
Die Werkzeugwahl wirkt stärker auf die Kosten als der Nietpreis. Wer 50.000 Verbindungen im Jahr setzt, spart mit einem schnelleren Gerät mehr als mit einem Cent Rabatt beim Niet.
Qualität prüfen und Fehler erkennen
Nach dem Setzen zählt der Schließkopf. Er muss geschlossen sein, gleichmäßig anliegen und darf keine Risse zeigen. Der Dorn ist bei der Blindniete bündig abgerissen und sitzt fest.
Ein zu kurzer Niet staucht die Hülse, bevor die Bleche anliegen. Ein zu langer Niet bildet einen kleinen Schließkopf und hält weniger Last. Beides ist am fertigen Bauteil sichtbar.
Für tragende Verbindungen gehören Zug- und Scherversuche in den Prüfplan. Die Werte werden am Erstmuster ermittelt und in der Serie stichprobenartig kontrolliert.
Auffällig sind klaffende Bleche, ein schief sitzender Dorn und ein Kranz aus abgeplatzter Beschichtung rund um den Setzkopf. Solche Stellen werden nachgesetzt oder ersetzt.
Häufige Fragen
Wann setze ich Blindniete ein, wann Vollniete?
Blindniete brauchen nur eine zugängliche Seite und sind erste Wahl bei Hohlprofilen, Gehäusen und Reparaturen. Vollniete wählen Sie bei hohen Lasten und Schwingungen, wenn beide Seiten zugänglich sind.
Welche Normen gelten für Nietverbindungen?
Für Blindniete mit Dorn gilt DIN 7337 mit Abmessungen und Ausführungen. DIN EN ISO 14588 liefert die Begriffe. Weitere Regeln betreffen Werkstoffe, Prüfverfahren und den Arbeitsschutz.
Warum korrodiert eine Aluminiumniete mit Stahldorn?
Die Ursache und die Gegenmaßnahmen stehen im Abschnitt Werkstoffe für Niet und Bauteil.
Was kostet eine Blindnietverbindung?
Der Preis hängt von Werkstoff, Kopfform und Abnahmemenge ab; die Einordnung nach Nietart steht im Abschnitt Kosten und Wirtschaftlichkeit.
Wann lohnt sich Stanznieten?
Stanznieten lohnt sich bei dünnen Blechen, großen Stückzahlen und Mischbauweisen aus Aluminium und Stahl. Bohrung, Span und Wärme entfallen, dafür ist eine Anlage mit definierter Kraft nötig.
In diesem Leitfaden
- Nietverbindungen einsetzen oder schrauben für LeichtbauanwendungenNieten oder Schrauben im Leichtbau: Festigkeit, Gewicht, Kosten (0,10 Euro vs. 0,30 Euro netto), Montagezeit, DIN 7337 und VDI 2230 im direkten Vergleich.
- Nietverbindungen einsetzen: Blindniete und ihre Werkzeuge richtig auswählenNietverbindungen einsetzen: Blindniete und Setzwerkzeuge auswählen. Typen, Normen, Kosten und Anbieter wie Gesipa, Böllhoff und Würth im Überblick.
- Nietverbindungen einsetzen Checkliste für die QualitätssicherungCheckliste zur Qualitätssicherung von Nietverbindungen: Prüfmerkmale, Lehren, Toleranzen, Normen wie DIN 65201, Dokumentation und Kosten für Prüflehren.
- Nietverbindungen einsetzen Kosten und Wirtschaftlichkeit für die PraxisNietverbindungen einsetzen: Kosten, Stückkosten und Amortisation im Vergleich zum Schweißen, inklusive Beispielrechnung für 10.000 Teile und Förderung.