Schraubverbindungen
5 Regeln zur Schraubensicherung nach VDI 2230 in Nordrhein-Westfalen
Schraubverbindungen sichern nach VDI 2230: fünf Regeln zu Drehmoment, Setzverhalten und Prüfprotokollen, erklärt an Beispielen aus dem Maschinenbau in NRW.
Das Wichtigste auf einen Blick
- Schraubverbindungen sichern heißt nach VDI 2230Vorspannkraft berechnen, Setzverhalten einplanen, Drehmoment dokumentieren.
- Fünf Regeln decken Auslegung, Reibwert, Anziehen, Setzverluste und Prüfprotokolle ab.
- In Nordrhein-Westfalen prüfen Maschinenbauer und Montageleiter diese Regeln vor allem im Sondermaschinenbau, im Anlagenbau und in der Zulieferindustrie.
- Drehmoment ohne dokumentierten Reibwert ist eine Zahl ohne Aussage.
- Prüfprotokolle gehören in die technische Dokumentation, nicht in die Schublade.
Grundlagen der VDI 2230 für Schraubverbindungen
Die VDI 2230 ist die zentrale Richtlinie für die Berechnung hochbeanspruchter Schraubenverbindungen im Maschinenbau. Sie beschreibt, wie aus der Betriebskraft eine erforderliche Vorspannkraft wird und welches Anziehdrehmoment daraus folgt. Wer Schraubverbindungen sichern will, kommt an dieser Systematik nicht vorbei.
Von Betriebskraft zur Vorspannkraft
- Betriebskraft aus Konstruktion
- Erforderliche Vorspannkraft berechnen
- Klemmkraft muss erhalten bleiben
- Anziehdrehmoment folgt daraus
Der VDI Verein Deutscher Ingenieure e. V. gibt die Richtlinie heraus. Sie ist keine DIN-Norm, sondern eine anerkannte Regel der Technik. Vor Gericht und in der technischen Dokumentation zählt genau dieser Status.
Die Richtlinie arbeitet mit einem Kräfteverhältnis: Die Vorspannkraft muss so hoch sein, dass die Betriebskraft die Klemmkraft nicht aufzehrt. Bleibt zu wenig Klemmkraft, rutscht die Verbindung oder die Schraube ermüdet.
Für die Recherche der rechtlichen Rahmenbedingungen, etwa zur Konformität von Maschinen, ist der Gesetzestext die erste Adresse: Gesetze im Internet bündelt Bundesrecht in aktueller Fassung.
Wo die Richtlinie gilt und wo nicht
Die VDI 2230 gilt für zentrisch und exzentrisch belastete Schraubenverbindungen mit metrischen Gewinden. Sie deckt statische und dynamische Lasten ab.
Nicht abgedeckt sind Sonderfälle wie Dichtverbindungen mit wechselnder Temperatur oder Verbindungen mit weichen Werkstoffen ohne ausreichende Prüfung. Dort braucht es zusätzliche Versuche.
Reibwert als unbekannte Größe
Der Reibwert in Gewinde und Auflage ist die größte Unsicherheit jeder Drehmomentberechnung. Er hängt von Oberfläche, Schmierstoff und Montagebedingungen ab.
Deshalb fordert die Richtlinie Streuungen einzukalkulieren. Wer mit einem pauschalen Reibwert von 0,14 rechnet, ohne ihn zu belegen, dokumentiert eine Annahme, keine Messung.
Fünf Regeln zur Schraubensicherung
Die folgenden fünf Regeln fassen den Kern der VDI 2230 für die Montage zusammen. In Nordrhein-Westfalen greifen sie im Sondermaschinenbau im Bergischen Land ebenso wie im Anlagenbau an Rhein und Ruhr.
Fünf Regeln der Schraubensicherung
- Vorspannkraft vor Drehmoment berechnen
- Reibwert belegen, nicht schätzen
- Setzverhalten einplanen
- Anziehverfahren festlegen
- Prüfprotokolle dokumentieren
Regel 1: Vorspannkraft vor Drehmoment
Zuerst wird die erforderliche Vorspannkraft berechnet, dann das Drehmoment. Nicht umgekehrt.
Beispiel: M10 8.8, Spannungsquerschnitt 58 mm², Streckgrenze 640 N/mm². Bei 90 Prozent Ausnutzung ergibt sich eine Vorspannkraft von etwa 33 kN. Mit einem Reibwert von 0,14 folgt ein Anziehdrehmoment von etwa 50 Nm.
Regel 2: Reibwert belegen, nicht schätzen
Der Reibwert muss zur Oberfläche und zum Schmierstoff passen. Galvanisch verzinkte Schrauben verhalten sich anders als feuerverzinkte oder beschichtete. Typische Werte für leicht geölte, verzinkte Schrauben liegen bei μ = 0,14, mit einem Streubereich von 0,10 bis 0,18.
Für Serien empfiehlt sich eine Reibwertuntersuchung nach VDA-Band 2230 oder eine vergleichbare Prüfung. Der Verband der Automobilindustrie e. V. (VDA) hat dazu ein eigenes Prüfverfahren veröffentlicht, das die Zulieferbetriebe in Ostwestfalen und am Niederrhein regelmäßig nutzen.
Regel 3: Setzverhalten einplanen
Setzen ist plastische Verformung der Kontaktflächen. Typischer Setzbetrag: 10 µm pro Trennfuge, bei drei Trennfugen etwa 30 µm. Diese Verluste senken die Vorspannkraft sofort nach dem Anziehen.
Regel 4: Anziehverfahren festlegen
Drehmomentgesteuertes Anziehen ist das häufigste Verfahren, aber das ungenaueste. Die Vorspannkraft streut typisch mit plus minus 25 Prozent. Streckgrenzengesteuertes Anziehen liefert engere Toleranzen, typisch plus minus 5 Prozent.
Das gewählte Verfahren muss zur Streuung der Vorspannkraft passen. Bei kurzen Klemmlängen ist drehmomentgesteuertes Anziehen besonders fehleranfällig.
Regel 5: Prüfprotokolle führen
Jede sicherheitsrelevante Verbindung braucht ein Protokoll. Es hält Drehmoment, Verfahren, Werkzeug und Prüfmittel fest. Beispiel: Drehmoment 50 Nm, Verfahren drehmomentgesteuert, Werkzeugkennung und Prüfmittelkennung.
Ohne Protokoll ist die Montage nicht nachweisbar. Bei Schadensfällen entscheidet die Dokumentation darüber, ob die Auslegung nachvollziehbar ist.
Drehmoment und Setzverhalten in der Praxis
Die Drehmomentberechnung liefert einen Nennwert. In der Montage kommt es darauf an, diesen Wert mit der richtigen Streuung umzusetzen.
Drehmoment in fünf Schritten
- Betriebskraft und Lastrichtung übernehmen
- Vorspannkraft mit Setzverlusten berechnen
- Reibwert aus Prüfung einsetzen
- Anziehdrehmoment und Streuung bestimmen
- Anziehverfahren und Prüfmittel festschreiben
Der Teilliste M des Bundesrechts sind die einschlägigen Gesetze und Verordnungen für Maschinenbau und Normen zu entnehmen: Gesetze im Internet - Gesetze / Verordnungen - Teilliste führt sie alphabetisch auf.
Setzverluste richtig ansetzen
Setzbeträge liegen je nach Trennfugenzahl im Bereich von wenigen Mikrometern bis zu mehreren Hundertstelmillimetern. Die Richtlinie gibt Richtwerte, keine Messwerte.
Bei kurzen, steifen Verbindungen wirken sich Setzverluste stärker aus als bei langen, elastischen. Deshalb sinkt die Restvorspannkraft bei kurzen Klemmlängen überproportional.
Nachziehen und Vorspannkraftverlust
Im Werkzeugmaschinenbau am Niederrhein und bei Prüfständen im Bergischen Land wird nach der Warmlaufphase nachgezogen.
Ob nachgezogen werden darf, hängt vom Anziehverfahren ab. Streckgrenzengesteuert angezogene Schrauben lassen sich nicht beliebig nachziehen.
Prüfprotokolle im Maschinenbau Nordrhein-Westfalen
Prüfprotokolle sind in Nordrhein-Westfalen gelebte Praxis, weil viele Betriebe in regulierten Lieferketten arbeiten. Der Maschinenbau NRW liefert an Automobil-, Energie- und Chemieanlagen, deren Betreiber Nachweise verlangen.
Inhalt eines Prüfprotokolls
- Verbindungskennzeichnung
- Schraubengröße mit Festigkeitsklasse
- Anziehdrehmoment
- Anziehverfahren und Werkzeugkennung
- Prüfmittel, Datum und Prüfer
- Chargenrückverfolgbarkeit bei sicherheitsrelevanten Verbindungen
Die Deutsche Akkreditierungsstelle GmbH (DAkkS) akkreditiert Laboratorien, die Reibwert- und Werkstoffprüfungen durchführen. Für Betriebe ist das der Nachweis, dass Prüfergebnisse belastbar sind.
Ein Beispielprotokoll für eine M10-8.8-Verbindung enthält die folgenden Felder und Formate:
Prüfprotokolle im Maschinenbau
- Verbindungskennung
- Flansch F-12, Schraube 8
- Schraubendaten
- M10 8.8, verzinkt, μ = 0,14
- Anziehdrehmoment
- 50 Nm
- Anziehverfahren
- drehmomentgesteuert
- Werkzeug
- Kennung eintragen
- Prüfmittel
- Kennung und Kalibrierdatum eintragen
- Datum
- TT.MM.JJJJ
- Prüfer
- Kürzel eintragen
- Chargenrückverfolgung
- Charge eintragen
Prüfmittel überwachen
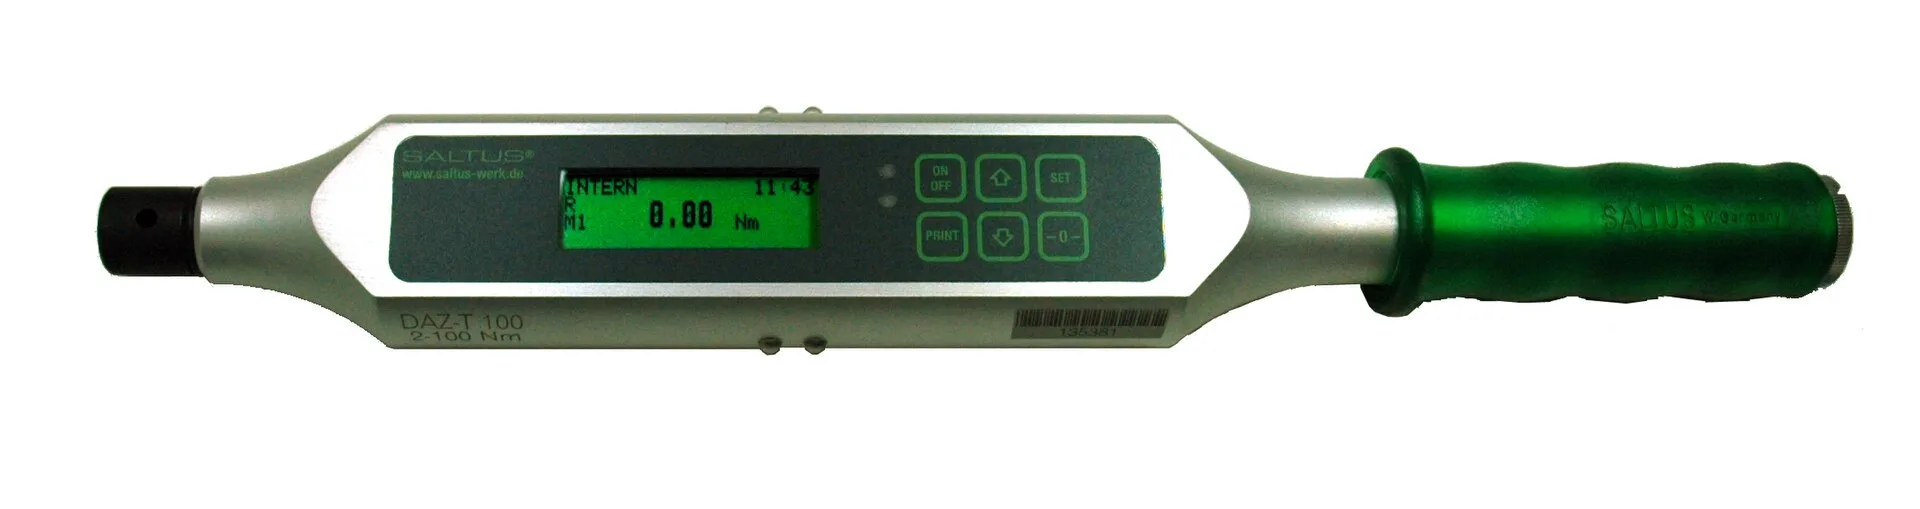
Drehmomentschlüssel und Drehmomentschrauber müssen regelmäßig kalibriert werden. In Nordrhein-Westfalen lassen Betriebe die Prüfmittel bei akkreditierten Laboratorien kalibrieren, die Intervalle richten sich nach Herstellerangabe und Einsatzhäufigkeit.
Ein nicht kalibriertes Werkzeug macht jedes Protokoll wertlos. Deshalb gehört die Werkzeugliste zur Montageanweisung.
Arbeitsschutz und Vorschriften
Für Montagearbeitsplätze gelten die Vorschriften und Regeln der gesetzlichen Unfallversicherung. Die DGUV bündelt sie: DGUV - Prävention - Vorschriften, Regeln und Informationen stellt sie online bereit.
Für Metallbetriebe ist die Berufsgenossenschaft Holz und Metall (BGHM) zuständig. Sie berät auch zu Gefährdungsbeurteilungen an Montageplätzen.
Beispiele aus der regionalen Industrie
Die folgenden Beispiele zeigen, wie Betriebe in Nordrhein-Westfalen die fünf Regeln umsetzen. Sie stehen für typische Konstellationen, nicht für einzelne Firmen.
Sondermaschinenbau im Bergischen Land
Ein Sondermaschinenbauer im Bergischen Land fertigt Prüfstände für die Automobilzulieferindustrie. Die Rahmenverbindungen werden dynamisch belastet, deshalb berechnet der Konstrukteur die Vorspannkraft nach VDI 2230 und belegt den Reibwert mit dem verwendeten Schmierstoff. Die Montage protokolliert jede Verbindung mit drehmomentgesteuerten Schraubern.
Anlagenbau im Ruhrgebiet
Im Anlagenbau im Ruhrgebiet dominieren große Flanschverbindungen. Eine gleichmäßige Verteilung über den Flansch ist wichtiger als das einzelne Drehmoment. Die Montage arbeitet mit gestuften Anziehfolgen, dokumentiert jeden Durchgang und berücksichtigt Setzverluste wegen der Temperaturwechsel.
Zulieferindustrie in Ostwestfalen
In der Zulieferindustrie in Ostwestfalen läuft die Montage im Takt. Prüfprotokolle entstehen automatisch aus der Schraubersteuerung. Der Aufwand liegt in der Prozessfähigkeit, damit Reibwertstreuungen zwischen Lieferlosen die Vorspannkraft nicht aus dem Fenster treiben.
Werkzeugmaschinenbau am Niederrhein
Im Werkzeugmaschinenbau am Niederrhein sind kurze, steife Verbindungen häufig. Dort wirken Setzverluste stark. Betriebe reagieren mit streckgrenzengesteuertem Anziehen oder längeren, elastischeren Schrauben, was die Berechnung abbilden muss.